Nhiệt độ và thời gian ép chuyển nhiệt theo chất liệu
Bảng nhiệt độ, thời gian, lực ép tham khảo cho polyester, vải pha, thun co giãn, cờ, ly sứ, nhôm, đá; cách chỉnh máy ép trục và cách test thông số.

Quỳnh Như
Tư vấn thiết bị in chuyển nhiệt ·
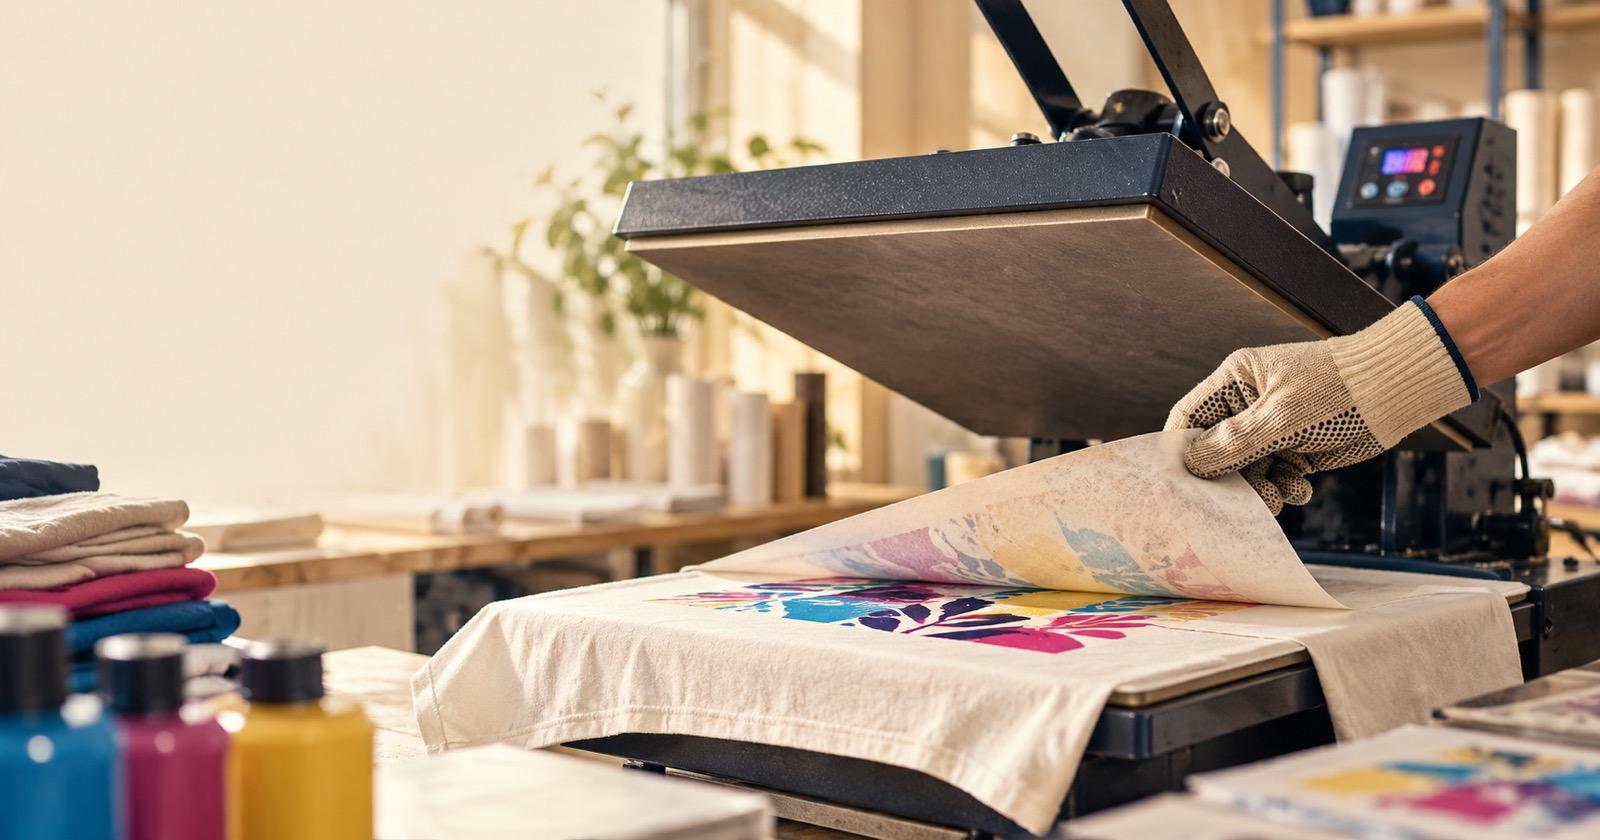
Với vải polyester, mốc khởi đầu phổ biến là khoảng 195–205 °C, thời gian tiếp xúc khoảng 25–45 giây trên máy ép trục hoặc 30–60 giây trên máy ép phẳng, lực ép trung bình. Đây là khoảng mà nhiều nhà sản xuất giấy in chuyển nhiệt đưa ra cho hàng may mặc. Hàng cứng có lớp phủ như ly sứ, tấm nhôm, đá ảnh dùng nhiệt tương tự nhưng thời gian dài hơn nhiều, tính bằng phút.
Những con số trong bài là điểm bắt đầu, không phải đáp án cố định. Mỗi tổ hợp giấy, mực, vải và máy ép cho kết quả khác nhau, nên thông số cuối cùng phải chốt bằng ép thử và theo khuyến nghị của hãng giấy, hãng mực.
Bảng nhiệt độ, thời gian ép tham khảo theo chất liệu
| Chất liệu | Nhiệt độ | Thời gian | Lực ép | Lưu ý |
|---|---|---|---|---|
| Vải polyester 100% (áo thể thao, thun lạnh) | 195–205 °C | 25–45 giây (trục), 30–60 giây (phẳng) | Trung bình | Ép sơ vài giây để đuổi ẩm |
| Vải pha, khoảng 65% polyester | 188–193 °C | 45–55 giây | Trung bình | Màu nhạt hơn, có cảm giác cổ điển |
| Thun co giãn, đồ bơi | 195–205 °C, hạ dần nếu vải co | 30–45 giây | Nhẹ đến trung bình | Dễ bóng mờ, nên dùng giấy dính |
| Cờ, vải mỏng, voan, satin | Bắt đầu quanh 195 °C | Bắt đầu ở mức ngắn của khoảng polyester | Nhẹ đến trung bình | Vải mỏng dễ co và dễ bóng mặt |
| Ly sứ có lớp phủ | 180–205 °C | 180–240 giây (máy ép ly) | Trung bình | Theo hướng dẫn của nhà cung cấp phôi |
| Tấm nhôm in chuyển nhiệt | 190–205 °C | Khoảng 1–2 phút, tùy kích thước, độ dày | Trung bình đến mạnh | Theo bảng của nhà sản xuất tấm |
| Đá ảnh (photo slate) | 195–205 °C | Khoảng 6–8 phút | Trung bình, không ép quá mạnh | Ép mạnh dễ nứt đá |
Thông số cho hàng cứng thay đổi nhiều giữa các nhà sản xuất phôi, nên luôn ưu tiên bảng hướng dẫn đi kèm phôi.
Vì sao cùng là polyester mà mỗi xưởng ép một kiểu
Nhiệt độ, thời gian và lực ép bù trừ cho nhau. Hạ nhiệt vài độ thì phải tăng thời gian để mực thăng hoa hết. Ngoài ra còn bốn biến số khiến thông số của xưởng này không chép nguyên sang xưởng khác được:
- Nhiệt hiển thị và nhiệt thực tế: cảm biến trên máy có thể lệch hơn 10 °C so với bề mặt mâm hoặc trục. Nên kiểm tra bằng súng đo nhiệt hoặc băng chỉ thị nhiệt.
- Độ dày và mật độ vải: vải dày, dệt chặt cần lâu hơn vài giây so với vải mỏng.
- Độ phủ mực: mẫu nhiều mảng đậm cần thời gian tiếp xúc dài hơn một chút để mực nhả hết khỏi giấy. Lượng mực cũng quyết định nên dùng giấy định lượng bao nhiêu.
- Độ ẩm: vải và giấy ẩm làm mất nhiệt cho việc bốc hơi nước, dễ lem và bóng mờ.
Máy ép phẳng và máy ép trục: chỉnh thông số thế nào
Máy ép phẳng
Thời gian ép tính đúng bằng thời gian đóng mâm. Cần chú ý lực ép đều trên toàn mặt mâm, kê đệm ở vùng có đường may, khóa kéo. Máy ép phẳng phù hợp áo thành phẩm, mẫu thử và đơn nhỏ.
Máy ép trục (calandra)
Máy ép trục cho vải cuộn hoặc tấm vải đã cắt chạy liên tục giữa trục nóng và thảm ép. Thời gian ép ở đây là thời gian tiếp xúc, được tính như sau:
Ví dụ trục đường kính 420 mm, thảm ôm khoảng 75% chu vi: đoạn tiếp xúc khoảng 3,14 × 0,42 × 0,75 ≈ 0,99 m. Muốn thời gian tiếp xúc 40 giây thì tốc độ khoảng 0,99 ÷ 40 × 60 ≈ 1,5 m/phút. Tỷ lệ thảm ôm trục khác nhau theo từng máy, nên lấy số thực tế trong tài liệu máy.
| Đường kính trục | Đoạn tiếp xúc | Tốc độ cho 30 giây | Tốc độ cho 40 giây |
|---|---|---|---|
| 200 mm | 0,47 m | 0,94 m/phút | 0,71 m/phút |
| 420 mm | 0,99 m | 1,98 m/phút | 1,48 m/phút |
| 600 mm | 1,41 m | 2,83 m/phút | 2,12 m/phút |
| 800 mm | 1,88 m | 3,77 m/phút | 2,83 m/phút |
Bảng trên cho thấy vì sao xưởng sản lượng lớn chọn trục to: cùng thời gian ép, trục lớn cho phép chạy nhanh hơn. Khi vận hành máy ép trục, cần thêm vài lưu ý:
- Cho trục làm nóng đủ thời gian và kiểm tra nhiệt độ đều ở hai mép trục.
- Lực căng giấy và vải phải đều để tránh lệch, nhăn và bóng mờ.
- Thảm ép bị chai, mòn sẽ làm lực ép không đều và tạo vệt lặp lại.
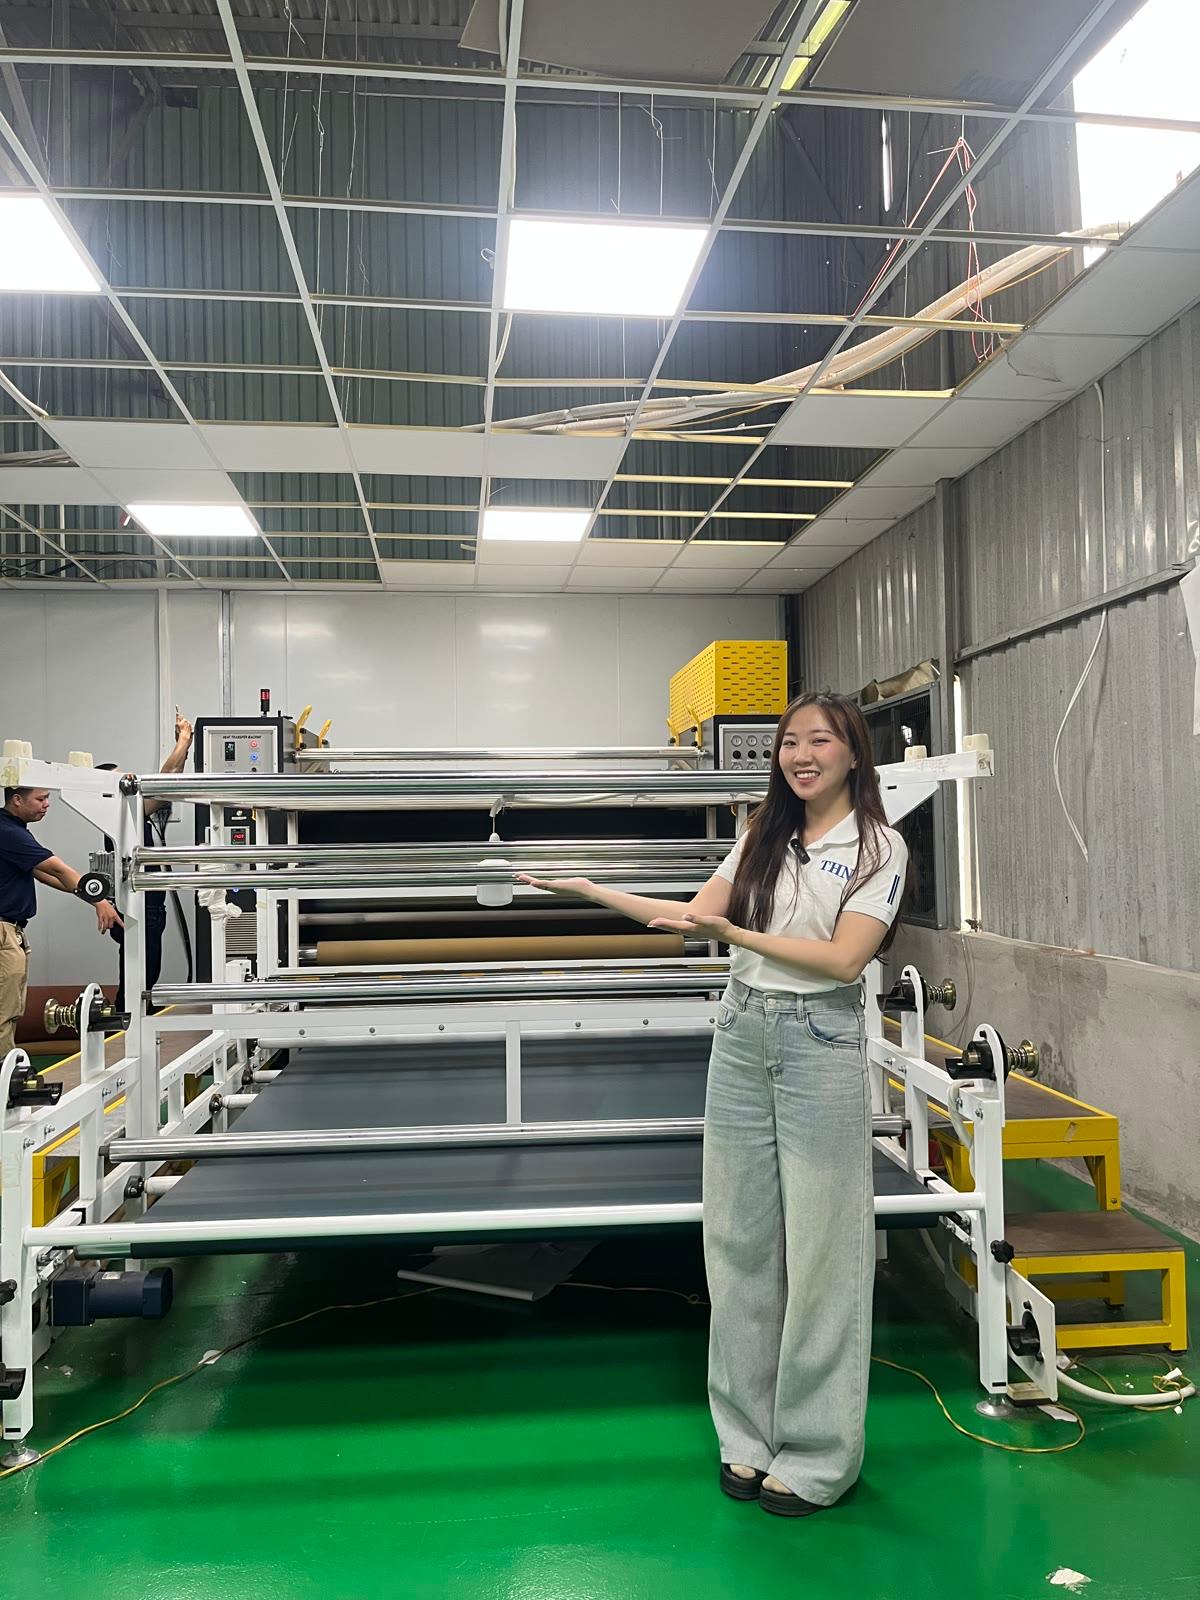
Các dòng như máy ép nhiệt ASTRA-BK (trục kép, ép khí nén) hay máy ép nhiệt Eastsign (ép vật liệu dạng cuộn và phẳng) có thông số đường kính trục, tốc độ khác nhau, nên tính thời gian tiếp xúc theo máy cụ thể.
Cách test để chốt thông số cho từng loại vải
- Chuẩn bị file test: một dải gồm mảng đen đặc, các màu CMYK đậm, màu da người, dải chuyển xám và chữ nhỏ.
- Ép ba mức: giữ nguyên nhiệt độ, chạy ba mức thời gian (hoặc ba tốc độ trục) cách nhau khoảng 5 giây. Sau đó lặp lại với nhiệt độ cao hơn và thấp hơn 5 °C.
- So kết quả: chọn mức mà màu đen đạt độ sâu, chữ nhỏ còn sắc, mặt vải không bóng hay ngả vàng.
- Giặt thử và đo co rút: đo kích thước mẫu trước và sau khi ép, giặt thử một lần để xem độ bền màu.
- Ghi “công thức”: loại vải, giấy, mực, chế độ in, profile màu, nhiệt độ, thời gian hoặc tốc độ trục. Lần sau chỉ cần tra lại.
Vải co rút và độ lên màu: hai điều hay bị bỏ qua
Vải co rút
Polyester co lại khi gặp nhiệt, mức co tùy cách dệt và cách hoàn tất vải. Hình in vì thế ngắn lại so với file, và nếu co trong lúc ép thì sinh ra bóng mờ. Nên định hình vải trước (ép sơ hoặc chạy qua trục không giấy), đo độ co trên mẫu thử rồi tính bù khi dàn trang. Với hàng cắt may, độ co còn ảnh hưởng tới độ khớp giữa hình in và rập cắt, xem thêm bài cắt vải laser camera cho đồ thể thao.
Độ lên màu
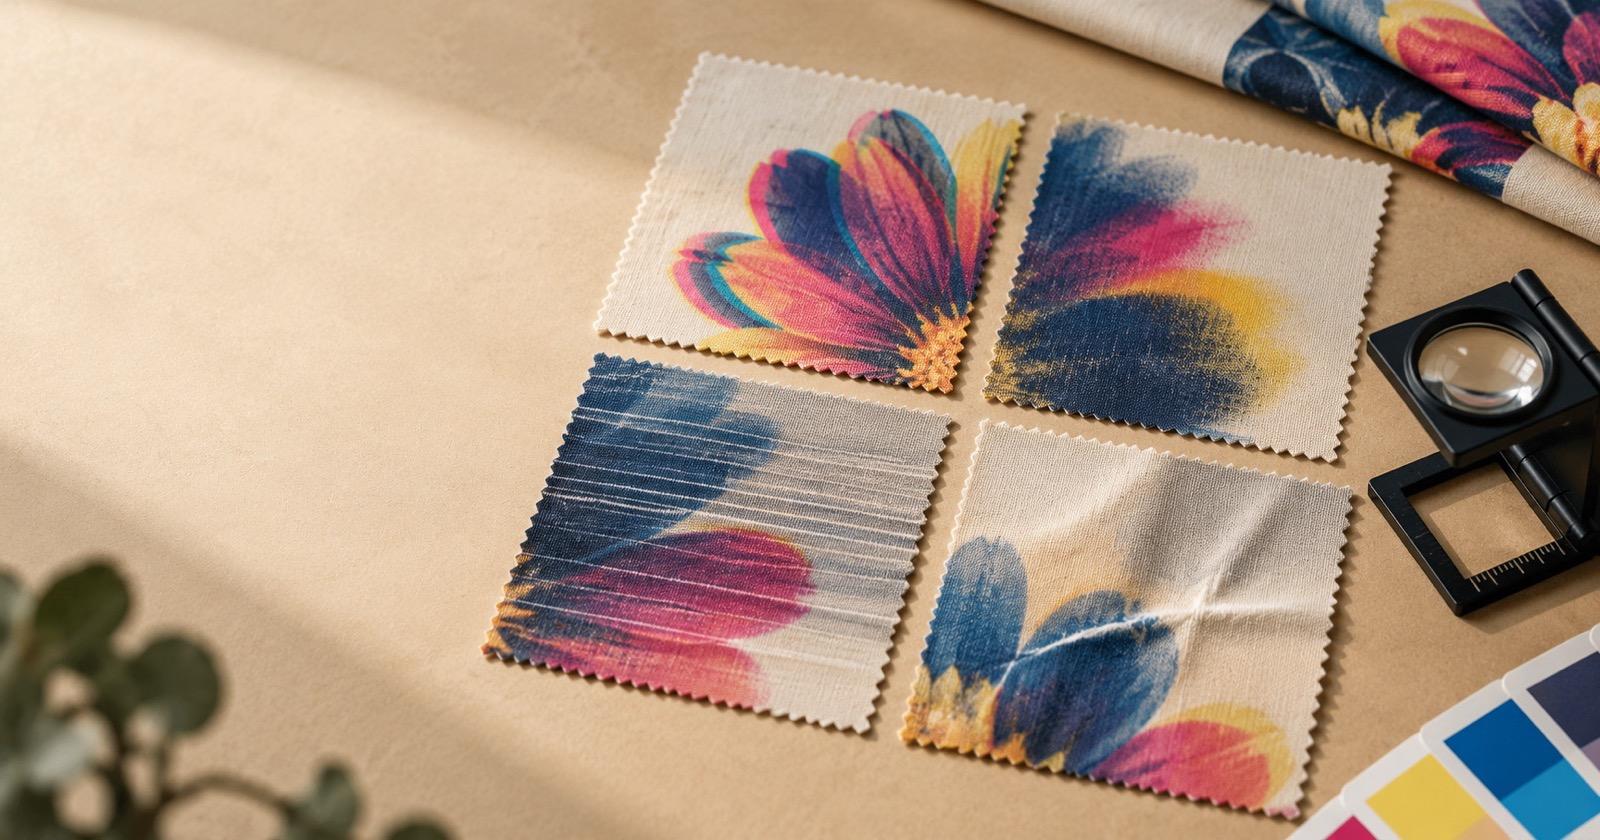
Màu chỉ đạt độ đậm khi mực thăng hoa đủ vào sợi vải. Thiếu nhiệt hoặc thời gian, màu xỉn và đen không sâu. Thừa nhiệt hoặc thời gian, nét bị nhòe, mặt vải bóng hoặc ngả vàng, màu sáng có thể bị lệch tông. Khi màu không đạt, kiểm tra thông số ép trước rồi mới tính tới profile màu, vì profile chỉ đúng khi được làm với chính thông số ép đang chạy. Chi tiết có trong bài ICC profile trong in chuyển nhiệt.
Khi kết quả ép vẫn chưa đạt
Nếu đã chỉnh nhiệt độ, thời gian, lực ép mà vẫn còn lem, bóng mờ hay vệt trắng, lỗi có thể nằm ở khâu in hoặc vật tư. Bài lỗi in chuyển nhiệt thường gặp giúp khoanh vùng nguyên nhân. Thông tin về các loại giấy có trong bài giấy in chuyển nhiệt, và giấy in chuyển nhiệt khổ lớn có sẵn nhiều khổ và định lượng.
Câu hỏi thường gặp
- Ép chuyển nhiệt vải polyester bao nhiêu độ, bao nhiêu giây?
- Mốc khởi đầu phổ biến cho vải polyester là khoảng 195–205 °C, thời gian tiếp xúc khoảng 25–45 giây trên máy ép trục hoặc 30–60 giây trên máy ép phẳng. Thông số cuối cùng cần chốt bằng ép thử trên đúng loại vải, giấy và mực đang dùng.
- Máy ép trục chạy tốc độ bao nhiêu là đủ?
- Tốc độ phụ thuộc vào chiều dài đoạn vải tiếp xúc với trục nóng. Chia chiều dài đoạn tiếp xúc cho thời gian cần ép sẽ ra tốc độ, ví dụ trục 420 mm với đoạn tiếp xúc khoảng 1 m cần chạy khoảng 1,5 m/phút để đạt 40 giây.
- Vải pha cotton có in chuyển nhiệt được không?
- Được nhưng màu sẽ nhạt hơn vì mực chỉ bám vào phần sợi polyester. Vải có tỷ lệ polyester càng thấp thì màu càng nhạt và bạc nhanh hơn sau khi giặt.
- Vì sao ép đủ nhiệt mà vải vẫn bị co hoặc hình bị lệch?
- Polyester co lại khi gặp nhiệt, nhất là vải mỏng và vải thun. Nên ép sơ hoặc định hình vải trước, đo độ co trên mẫu thử và tính bù kích thước khi dàn trang hoặc cắt rập.