Mở xưởng in chuyển nhiệt: quy trình, thiết bị và chọn máy
Mở xưởng in chuyển nhiệt cần máy in, máy ép, giấy, mực và quy trình nào; cách chọn máy theo sản lượng, chuẩn bị mặt bằng, điện, độ ẩm và nhân sự.

Quỳnh Như
Tư vấn thiết bị in chuyển nhiệt ·
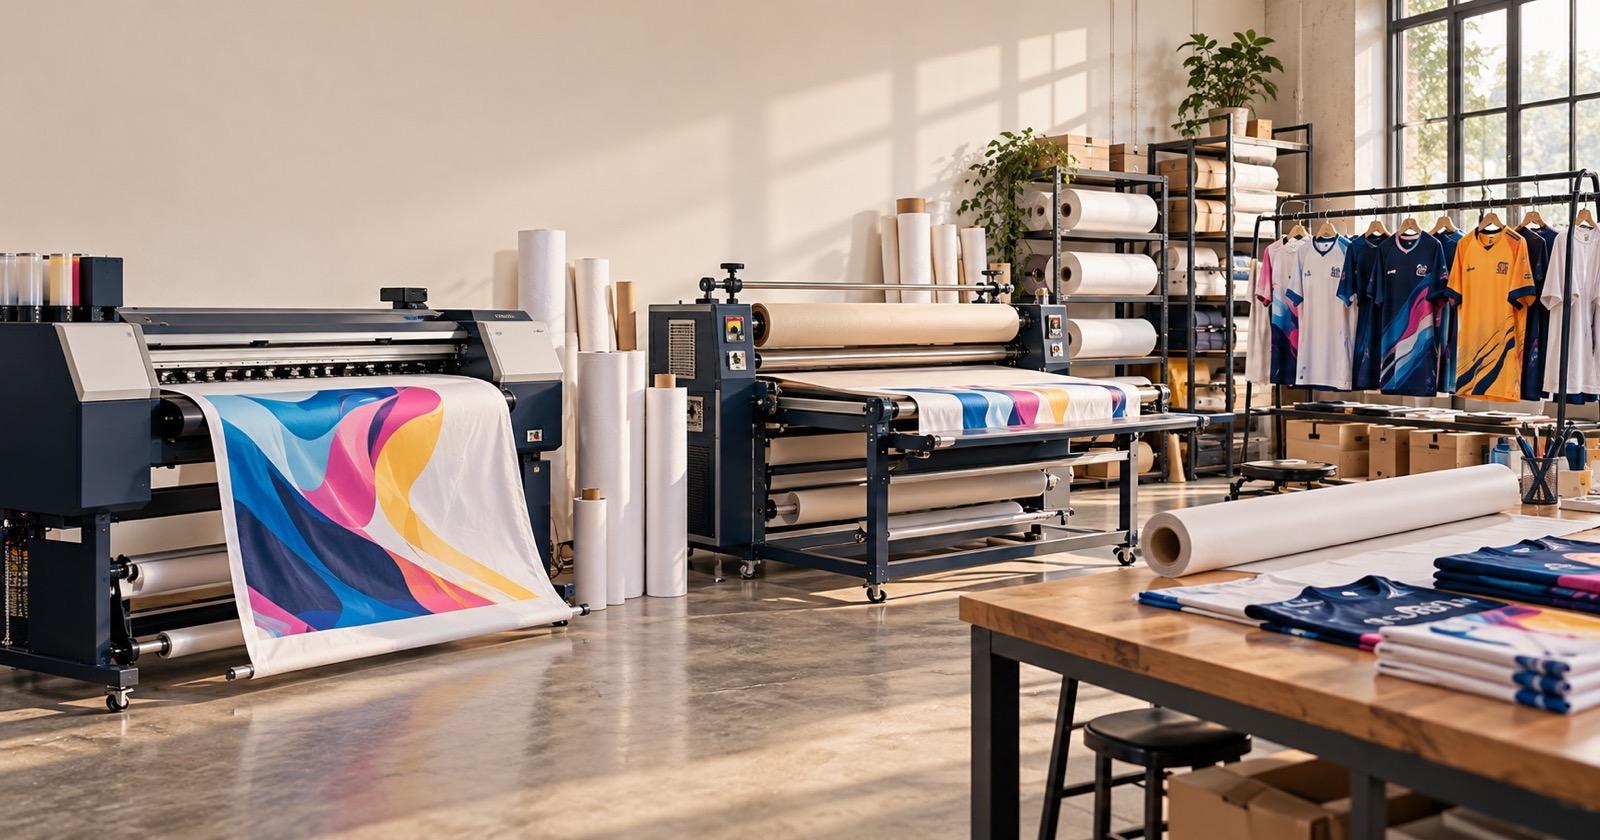
Để mở xưởng in chuyển nhiệt, cần bốn nhóm chính: máy in chuyển nhiệt in hình lên giấy, máy ép nhiệt chuyển màu từ giấy sang vải, vật tư (giấy, mực, vải polyester) và phần mềm RIP kèm profile màu. Nếu xưởng làm hàng thành phẩm như áo bóng đá hay đồ thể thao, cần thêm khâu cắt vải và khâu may.
Cấu hình cụ thể phụ thuộc vào sản lượng. Thứ tự hợp lý là xác định sản phẩm sẽ làm và số mét in mỗi ngày trước, sau đó mới chọn máy in, máy ép và máy cắt sao cho các khâu theo kịp nhau. Bài này đi qua toàn bộ quy trình, thiết bị theo từng quy mô và những thứ cần chuẩn bị ngoài máy móc.
Quy trình in chuyển nhiệt gồm những bước nào?
In chuyển nhiệt (sublimation) dùng mực phân tán. Mực được in lên giấy chuyển nhiệt, sau đó dưới nhiệt độ cao (thường khoảng 180–210 °C) và áp lực, mực chuyển thành dạng khí rồi bám vào sợi polyester. Vì vậy hình in không nằm trên bề mặt vải mà nằm trong sợi, không bong tróc, không làm vải bí. Một dây chuyền đầy đủ thường gồm:
- Thiết kế và xử lý file: dàn mẫu theo khổ giấy, xếp các mảnh rập (thân trước, thân sau, tay áo…) sao cho ít hao giấy.
- RIP và quản lý màu: phần mềm RIP chuyển file sang lệnh in, áp profile ICC theo cặp máy, mực, giấy và vải để màu ra đúng. Chi tiết ở bài ICC profile trong in chuyển nhiệt.
- In lên giấy: máy in khổ lớn in hình ngược (lật gương) lên giấy chuyển nhiệt dạng cuộn.
- Ép nhiệt: giấy và vải đi qua máy ép, màu chuyển từ giấy sang vải. Nhiệt độ và thời gian ép theo từng loại vải xem tại bảng nhiệt độ, thời gian ép chuyển nhiệt.
- Cắt: cắt mảnh theo viền in, bằng tay hoặc bằng máy cắt laser có camera.
- May và hoàn thiện: ráp mảnh, may viền, kiểm tra màu và đóng gói.
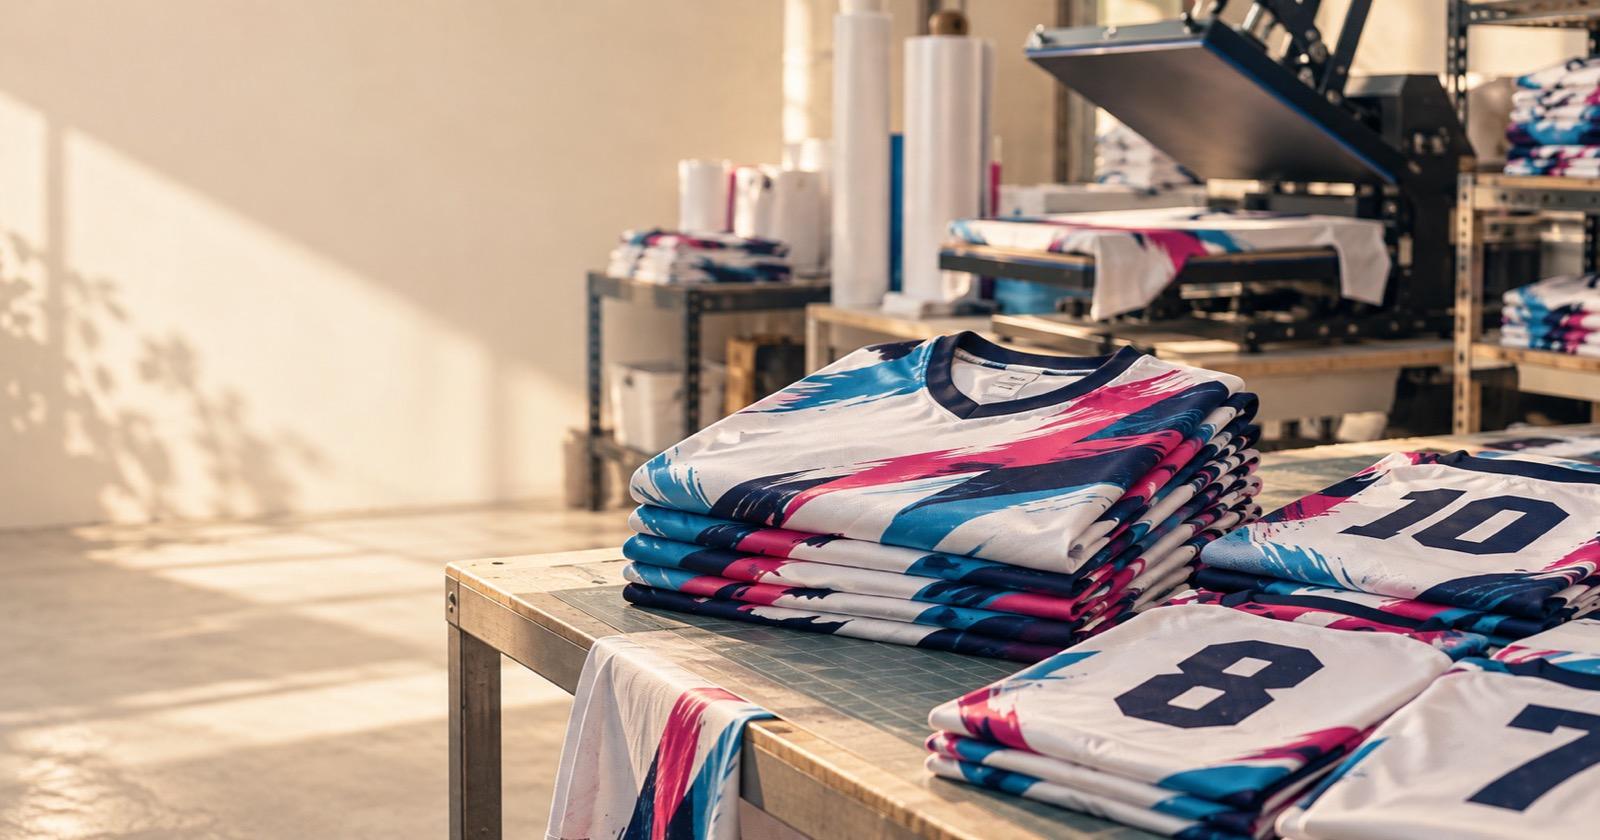
Xưởng chỉ in gia công vải cuộn có thể dừng ở bước ép. Xưởng làm áo thể thao theo đơn đội bóng thường đi trọn cả sáu bước, theo kiểu in rồi cắt rồi may.
Thiết bị cần có theo từng quy mô xưởng
Không có một cấu hình chung cho mọi xưởng. Bảng dưới gom ba quy mô thường gặp, để anh/chị định vị nhu cầu trước khi đi vào từng máy.
| Quy mô | Sản phẩm thường làm | Máy in | Máy ép | Cắt |
|---|---|---|---|---|
| Xưởng nhỏ, mới mở | Áo đội bóng, đồng phục số lượng ít, in theo đơn | Máy khổ lớn 2–4 đầu Epson I3200 | Ép phẳng cho áo thành phẩm, hoặc ép trục cỡ nhỏ | Cắt tay theo rập |
| Xưởng vừa | Áo thể thao in tràn, vải in gia công theo mét | Máy 4–8 đầu I3200, khổ 1,9 m trở lên | Ép trục khổ 1,7–1,8 m | Cắt tay hoặc máy cắt laser camera |
| Nhà máy, hàng xuất khẩu | Đồ thể thao cắt may, chăn ga, rèm, thời trang nhanh | Máy công nghiệp 8 đầu trở lên, đầu Kyocera hoặc I3200 | Ép trục lớn, trục đường kính lớn, chạy nhiều ca | Máy cắt laser camera hai đầu |
Máy in chuyển nhiệt khổ lớn
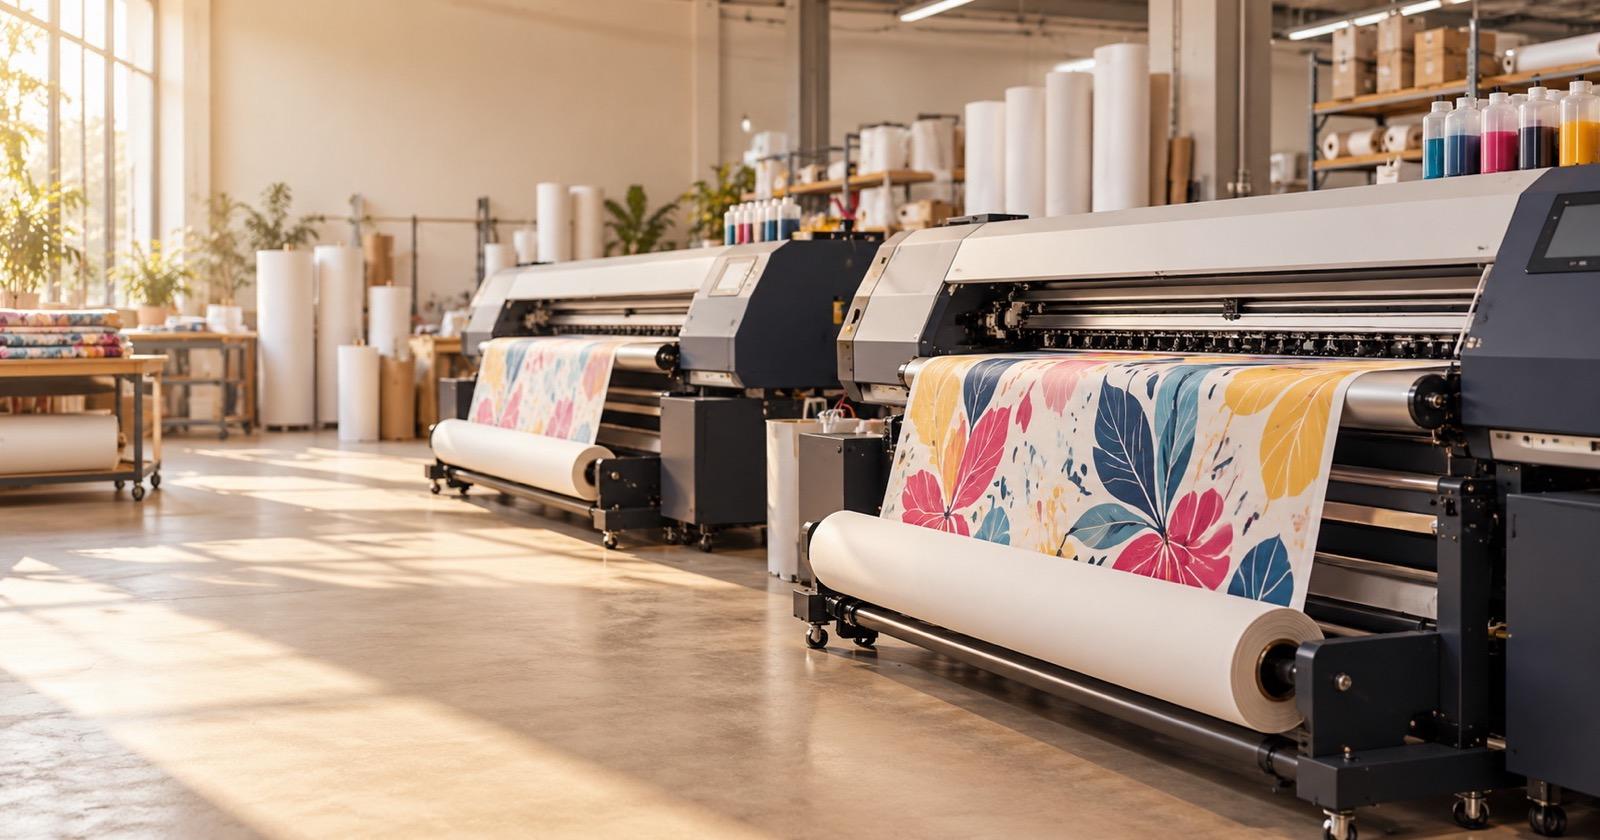
Đây là khoản đầu tư lớn của xưởng. Các thông số cần xem: số đầu in và loại đầu in, khổ in, tốc độ ở từng chế độ, khả năng chạy giấy mỏng, hệ thống chống nhăn giấy và sấy. Hai dòng đầu in phổ biến cho máy chuyển nhiệt là Epson I3200 và Kyocera; khác biệt về độ bền, chi phí thay thế và tốc độ được phân tích trong bài đầu in Epson I3200 hay Kyocera.
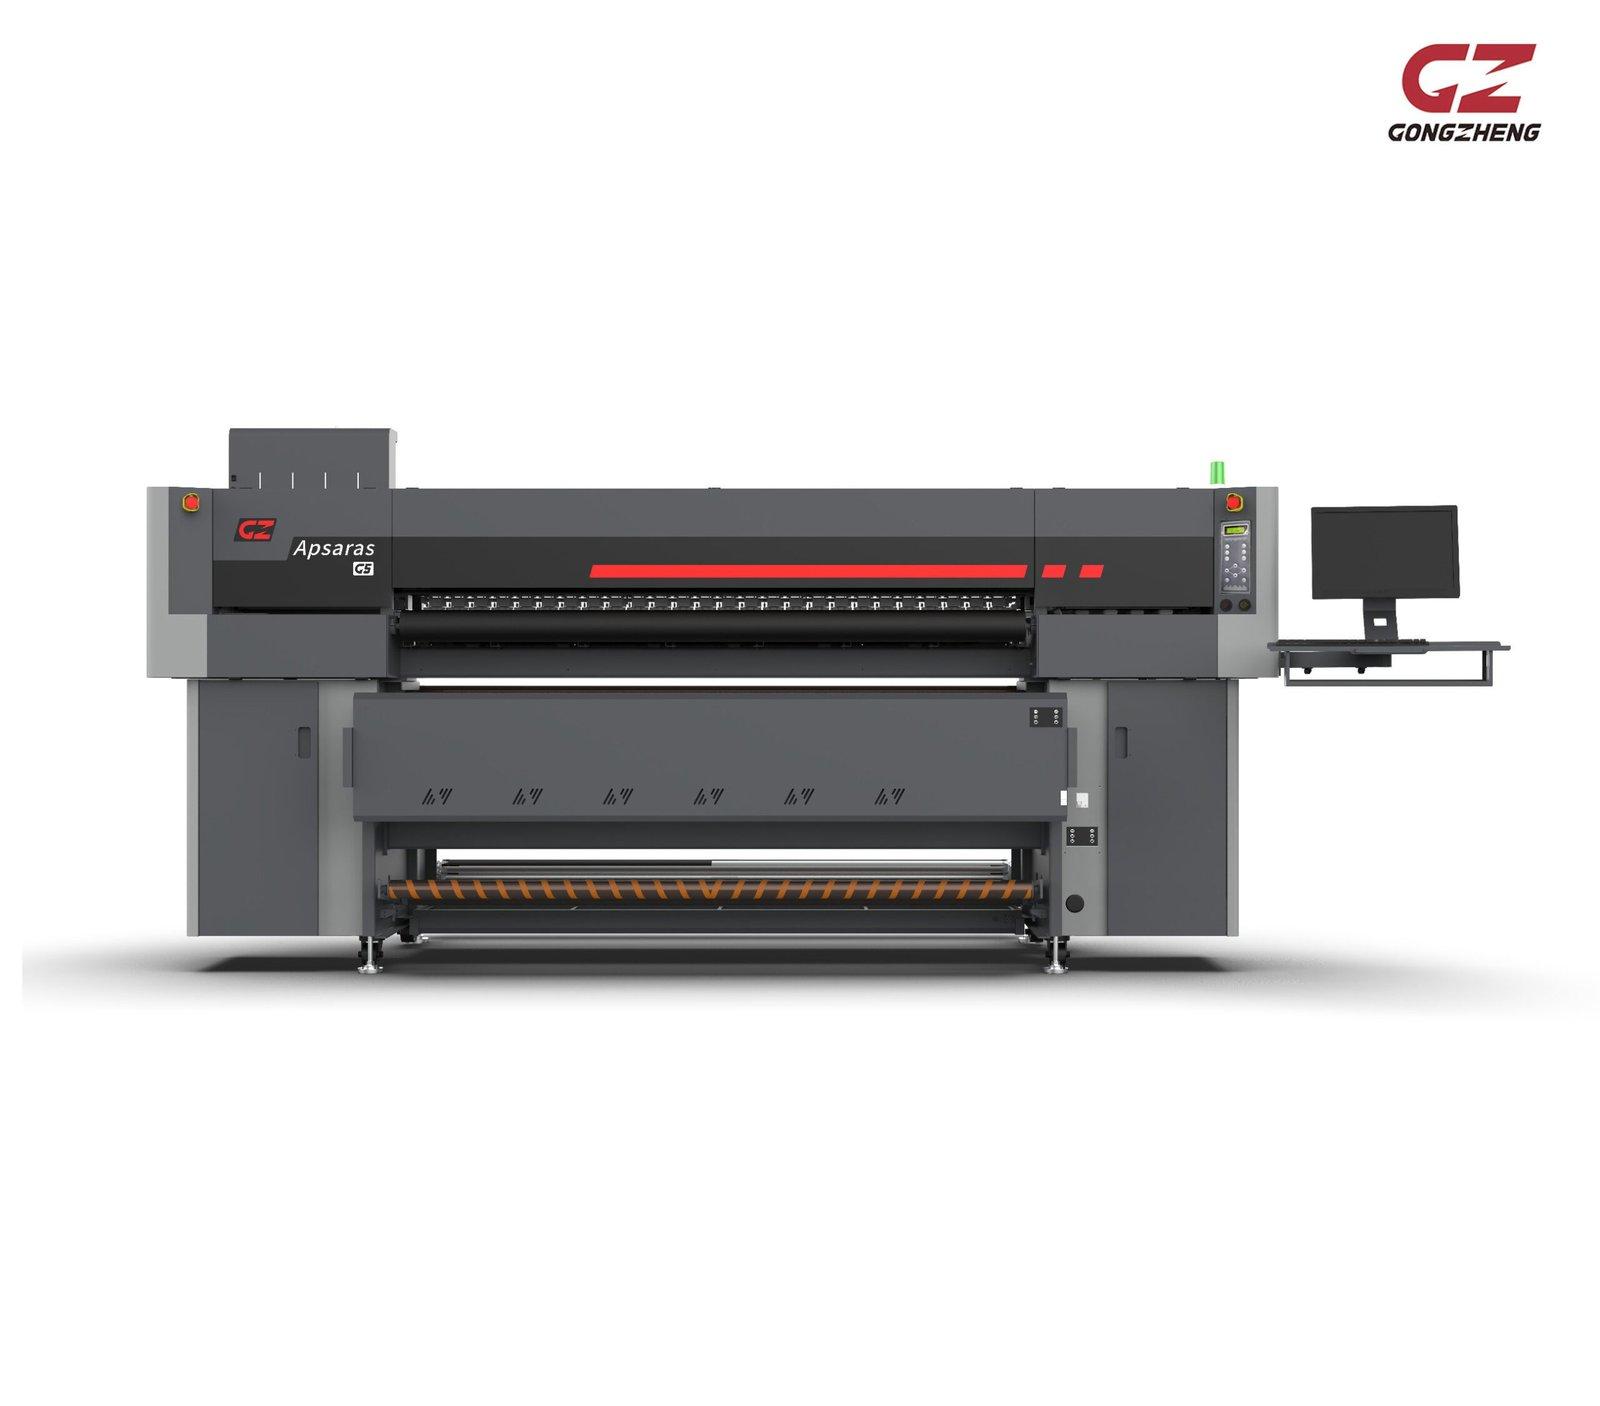
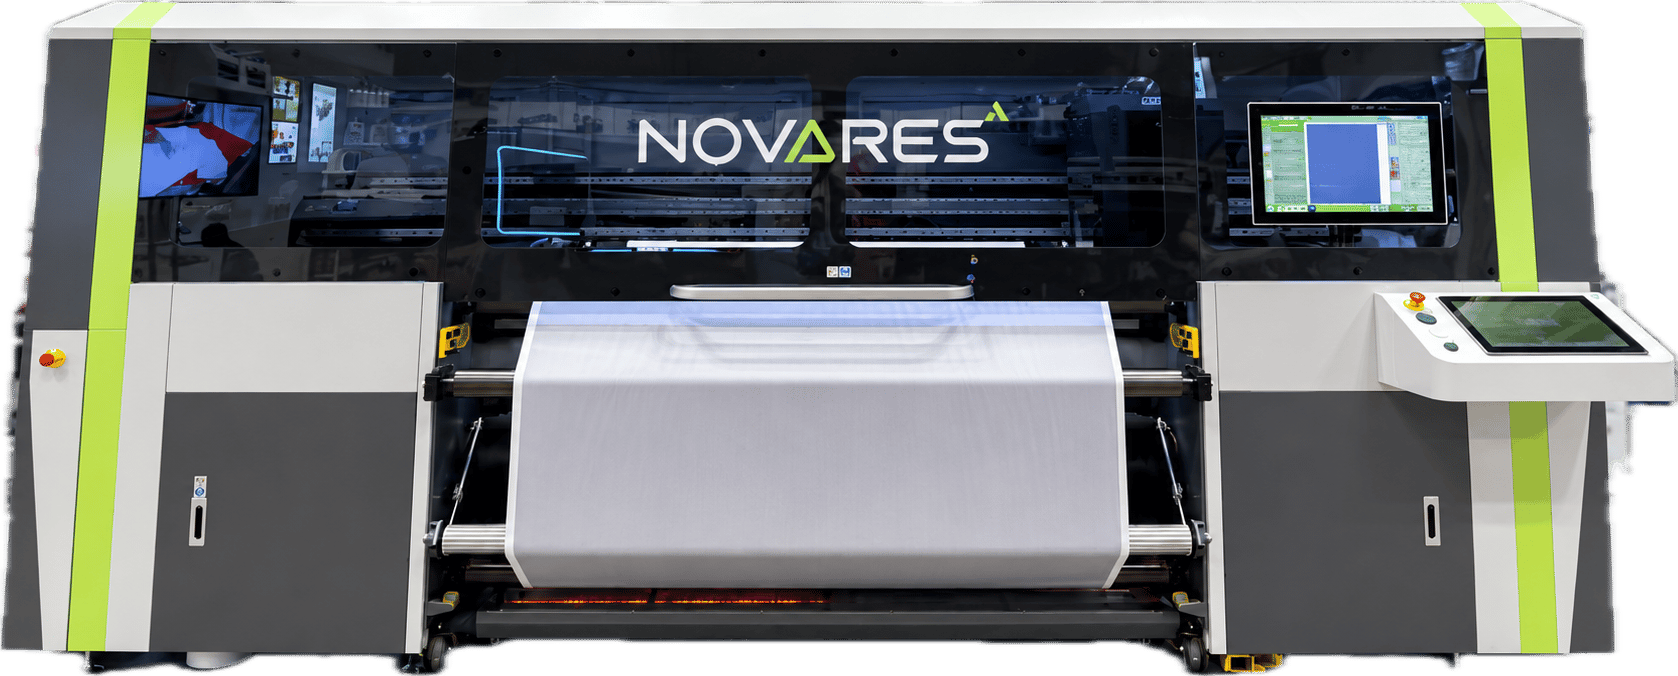
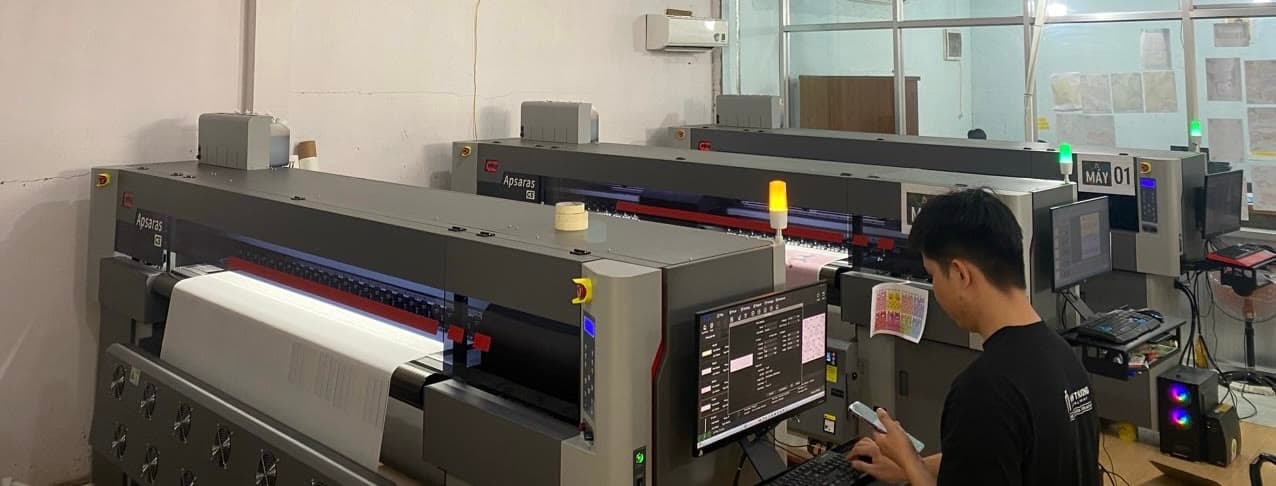
Ví dụ trong các dòng máy Như đang tư vấn: Apsaras G4 dùng 4 đầu Epson I3200, hợp với xưởng đang lên quy mô; Apsaras G5 dùng 8 đầu Epson I3200, khổ in 1,95 m, chạy giấy 30–100 gsm; Novares Roma 8 dùng 8 đầu Kyocera KJ4B cho sản xuất nhiều ca. So sánh chi tiết hai máy 8 đầu ở bài Apsaras G5 hay Novares Roma 8.
Máy ép nhiệt
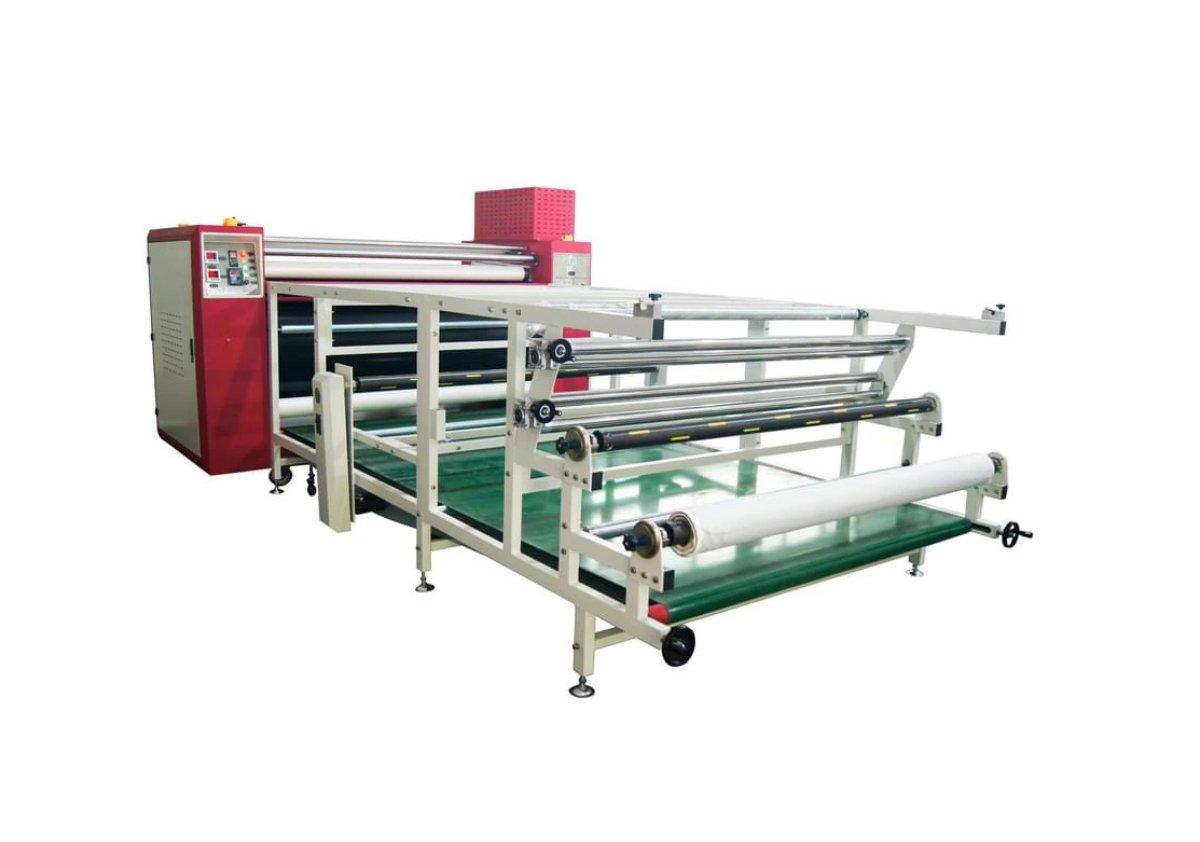
Máy ép phẳng ép từng tấm, hợp với áo thành phẩm và sản lượng nhỏ. Máy ép trục (ép cuộn, calandra) có trục gia nhiệt bằng dầu, cho giấy và vải chạy liên tục, dùng cho vải cuộn hoặc mảnh cắt. Với ép trục, đường kính trục quyết định thời gian vải tiếp xúc nhiệt, từ đó quyết định tốc độ ép: trục càng lớn thì chạy càng nhanh ở cùng một thời gian ép.
Ví dụ: máy ép nhiệt ASTRA-BK dùng trục kép, ép bằng con lăn silicon với áp lực chỉnh được, thảm ép dày 10 mm.
Máy cắt vải
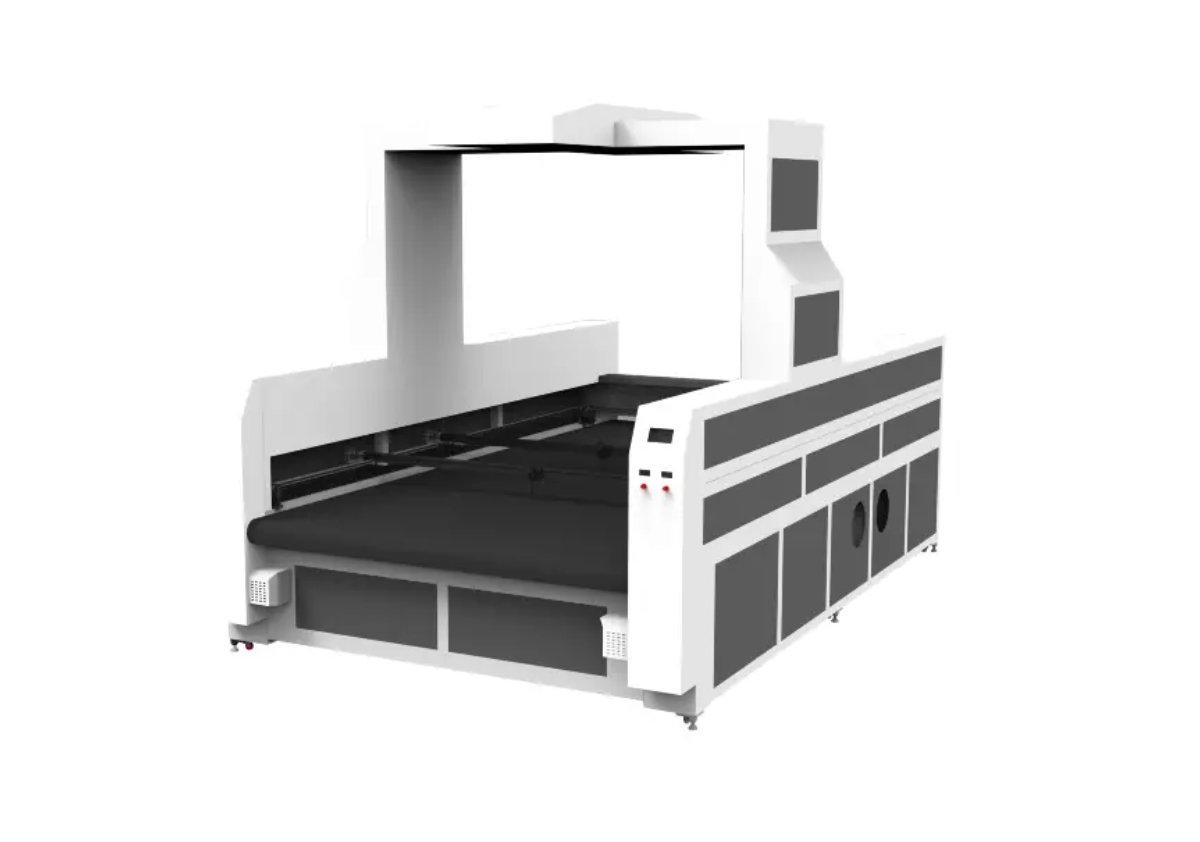
Hàng in tràn phải cắt đúng theo viền in. Cắt tay theo rập phù hợp khi sản lượng nhỏ. Khi số mảnh tăng, máy cắt laser có camera quét bản in rồi cắt theo đường viền, mép cắt được hàn nhiệt nên không xơ sợi. Ví dụ KASU KD1830-SY có khổ cắt 1.800 × 2.800 mm ở chế độ camera, hai đầu laser chạy độc lập. Quy trình đầy đủ ở bài cắt vải laser camera cho đồ thể thao.
Phần mềm RIP và profile màu
Máy in khổ lớn thường đi kèm phần mềm RIP. Điều quan trọng là có profile ICC đúng cho giấy, mực và vải thực tế của xưởng; nếu đổi loại giấy hoặc mực mà giữ profile cũ, màu sẽ lệch dù máy vẫn chạy tốt.
Chọn máy in theo sản lượng: cách tự tính
Sai lầm thường gặp là chọn máy theo tốc độ tối đa ghi trên catalogue. Tốc độ đó thường đo ở chế độ in nhanh, ít pass, chạy liên tục. Trong sản xuất, máy còn dừng để thay cuộn giấy, vệ sinh đầu in, in thử màu, chờ file, và nhiều đơn phải in ở chế độ chất lượng cao hơn.
Ví dụ, nhà sản xuất công bố Apsaras G5 đạt 363 m²/h ở chế độ Draft, 317 m²/h ở chế độ Production, 182 m²/h ở chế độ High-Res và 159 m²/h ở chế độ Photo. Cùng một máy, chọn chế độ in khác nhau đã làm tốc độ chênh hơn hai lần.
Cách ước lượng thận trọng:
- Xác định sản lượng cần mỗi ngày theo m² (một mét dài giấy khổ 1,8 m tương đương 1,8 m²).
- Chọn chế độ in xưởng sẽ dùng thường xuyên, lấy tốc độ của chế độ đó chứ không lấy tốc độ tối đa.
- Nhân với hệ số thực tế khoảng 50–70% để tính thời gian dừng máy.
- Nhân với số giờ chạy máy mỗi ngày.
Bước tiếp theo là kiểm tra khâu ép có theo kịp không. Máy ép trục thường ghi tốc độ theo mét dài mỗi giờ (m/h), còn máy in ghi theo m²/h, nên cần quy đổi theo khổ giấy trước khi so. Nếu máy ép chậm hơn máy in, giấy in sẽ dồn lại và máy in phải chờ. Ở phía ngược lại, khi sản lượng in vượt quá sức cắt tay, khâu cắt trở thành điểm nghẽn tiếp theo.
Mặt bằng, điện và độ ẩm
Nhiệt độ và độ ẩm phòng in
Máy in và giấy chuyển nhiệt nhạy với độ ẩm. Ví dụ, nhà sản xuất Apsaras G5 khuyến nghị môi trường vận hành 18–30 °C, độ ẩm 35–65%. Khí hậu Việt Nam thường ẩm, nhất là mùa mưa, nên phòng in cần điều hòa hoặc máy hút ẩm và một đồng hồ đo ẩm để theo dõi. Giấy ngậm ẩm dễ nhăn, mực khô chậm và dễ gây lem khi ép; phòng quá khô lại làm đầu in dễ khô mực.
Điện
Máy in khổ lớn thường chạy điện 220 V một pha, nhưng hầm sấy hồng ngoại đi kèm có thể kéo dòng lớn hơn bản thân máy in. Máy ép trục công nghiệp là thiết bị tốn điện của xưởng: thông số công bố của các máy ép trục khổ 1,7–1,8 m dao động khoảng 11–12 kW với trục nhỏ, 22–25 kW với trục đường kính khoảng 420 mm, và lên tới khoảng 36 kW với trục 600 mm. Các máy này thường dùng điện 3 pha 380 V. Cần cộng công suất các máy, tính dòng khởi động và làm việc với thợ điện trước khi chốt mặt bằng.
Bố trí mặt bằng
- Khu in: kín, ít bụi, kiểm soát được nhiệt độ và độ ẩm.
- Khu ép: tỏa nhiệt nhiều, cần thông gió, tách khỏi khu in nếu được.
- Khu cắt laser: cần hệ thống hút khói thải ra ngoài.
- Kho giấy và mực: khô ráo, giấy để nguyên bao, kê trên pallet, không để sát nền hay tường ẩm.
Vật tư: giấy, mực và vải
Vật tư là chi phí chạy hằng ngày, nên chọn đúng ngay từ đầu giúp màu ổn định và tránh hao hụt. Tổng quan về giấy xem tại hướng dẫn chọn giấy in chuyển nhiệt.
- Giấy: khổ giấy phải khớp khổ máy và khổ vải. Định lượng (gsm) chọn theo lượng mực và loại vải, xem chọn định lượng giấy theo loại vải. Vải co giãn như đồ bơi, áo đạp xe thường cần giấy dính để giấy không xê dịch khi ép.
- Mực: dùng mực tương thích với đầu in và profile màu. Mực nồng độ cao cho màu đậm với lượng mực ít hơn, xem bài mực in chuyển nhiệt nồng độ cao.
- Vải: polyester sáng màu. Tỷ lệ polyester càng thấp thì màu càng nhạt sau khi ép.
Để biết mỗi mét in tốn bao nhiêu tiền giấy và mực, dùng công thức trong bài chi phí in chuyển nhiệt mỗi m².
Nhân sự cần những vị trí nào?
Một xưởng nhỏ có thể để một người kiêm nhiều việc, nhưng các đầu việc sau luôn phải có người phụ trách:
- Thiết kế và xử lý file: dàn rập, lật gương, kiểm tra màu trước khi in.
- Vận hành máy in: nạp giấy, chạy RIP, kiểm tra đầu phun hằng ngày, vệ sinh và bảo trì định kỳ.
- Ép và kiểm tra màu: canh nhiệt, áp lực, tốc độ ép; so màu với mẫu.
- Cắt và may: nếu xưởng làm thành phẩm.
Khi lắp máy, nên yêu cầu bên bán hướng dẫn vận hành, bảo trì đầu in và cách đọc test đầu phun cho người đứng máy, vì phần lớn sự cố đầu in đến từ thói quen vận hành.
Những sai lầm thường gặp khi mở xưởng in chuyển nhiệt
- Chọn máy theo tốc độ tối đa: sản lượng thực tế thấp hơn đáng kể, dẫn tới thiếu công suất ngay khi đơn tăng.
- Đầu tư máy in nhưng xem nhẹ máy ép: máy ép chậm hoặc nhiệt không đều làm nghẽn dây chuyền và làm màu không đồng nhất.
- Bỏ qua kiểm soát độ ẩm: gây nhăn giấy, lem màu, bóng mờ. Cách xử lý các lỗi này xem tại lỗi in chuyển nhiệt thường gặp.
- Đổi giấy, mực mà không đổi profile: màu lệch so với mẫu đã chốt với khách.
- Chưa tính chi phí vận hành: điện cho máy ép, hao hụt giấy khi test màu, chi phí bảo trì đầu in.
Đọc tiếp theo từng chủ đề
Câu hỏi thường gặp
- Mở xưởng in chuyển nhiệt cần những máy gì?
- Tối thiểu cần máy in chuyển nhiệt, máy ép nhiệt (ép phẳng hoặc ép trục), giấy và mực in chuyển nhiệt, cùng phần mềm RIP có profile màu. Nếu làm hàng thành phẩm như áo thể thao thì cần thêm khâu cắt vải (cắt tay hoặc máy cắt laser camera) và khâu may.
- In chuyển nhiệt in được lên những loại vải nào?
- In chuyển nhiệt cho màu tốt trên vải polyester sáng màu, càng nhiều polyester màu càng đậm. Vải cotton hoặc vải tối màu không giữ được mực chuyển nhiệt, khi đó cần công nghệ khác như in PET DTF.
- Nên chọn máy ép phẳng hay máy ép trục?
- Máy ép phẳng hợp với áo thành phẩm và sản lượng nhỏ. Máy ép trục (ép cuộn) ép liên tục vải cuộn hoặc mảnh cắt, phù hợp xưởng in khổ lớn có sản lượng hàng trăm mét mỗi ngày trở lên.
- Tốc độ in thực tế bằng bao nhiêu so với thông số nhà sản xuất?
- Tốc độ công bố thường đo ở chế độ in nhanh, chạy liên tục. Khi tính cả thời gian thay cuộn giấy, vệ sinh đầu in, in thử màu và chờ file, nhiều xưởng lấy khoảng 50–70% tốc độ ở chế độ in thường dùng để ước lượng sản lượng.
- Xưởng in chuyển nhiệt có cần điện 3 pha không?
- Máy in khổ lớn thường chạy điện 220 V một pha, nhưng máy ép trục công nghiệp có công suất gia nhiệt hàng chục kW và thường dùng điện 3 pha 380 V. Cần kiểm tra công suất từng máy trước khi kéo điện cho xưởng.